

Přesnost filtračního systému je pouze tak spolehlivá, jak spolehlivé jsou přístroje používané k ověření jeho specifikací. V průmyslových prostředích, kde odchylka několika mikronů může vést ke kontaminaci- celého systému nebo mechanickému selhání, je výběr vhodného měřicího nástroje zásadním technickým rozhodnutím. Měření „velikosti sítě“ nebo „apertury“ filtru není-velikost-pro-všechny; nástroj dokonale vhodný pro těžké-těžební síto by byl naprosto destruktivní, pokud by byl aplikován na ultrajemnou tkaninu farmaceutické kvality s 500 mesh. V důsledku toho musí odborníci sladit přesnost, přítlačnou sílu a možnosti zvětšení přístroje s fyzikálními vlastnostmi kontrolovaného filtračního média.
Tato příručka poskytuje technický přehled pěti nejdůležitějších nástrojů používaných v terénu a laboratoři pro měření filtrační sítě. Přejdeme od základních mechanických zařízení používaných pro hrubou identifikaci k pokročilým systémům automatizovaného vidění, které představují špičku Průmyslu 4.0. Kromě pouhého uvedení hardwaru prozkoumáme požadavky na kalibraci, potenciál lidské chyby (jako je paralaxa nebo nad{2}}komprese) a konkrétní případy použití, kdy každý nástroj vyniká. Díky pochopení omezení a silných stránek těchto přístrojů mohou manažeři kontroly kvality a technici údržby zajistit, aby jejich filtrační infrastruktura splňovala nejpřísnější mezinárodní standardy pro přesnost a spolehlivost.


Digitální mikrometry: Základy měření drátů
Přesnost při ověřování průměru drátu
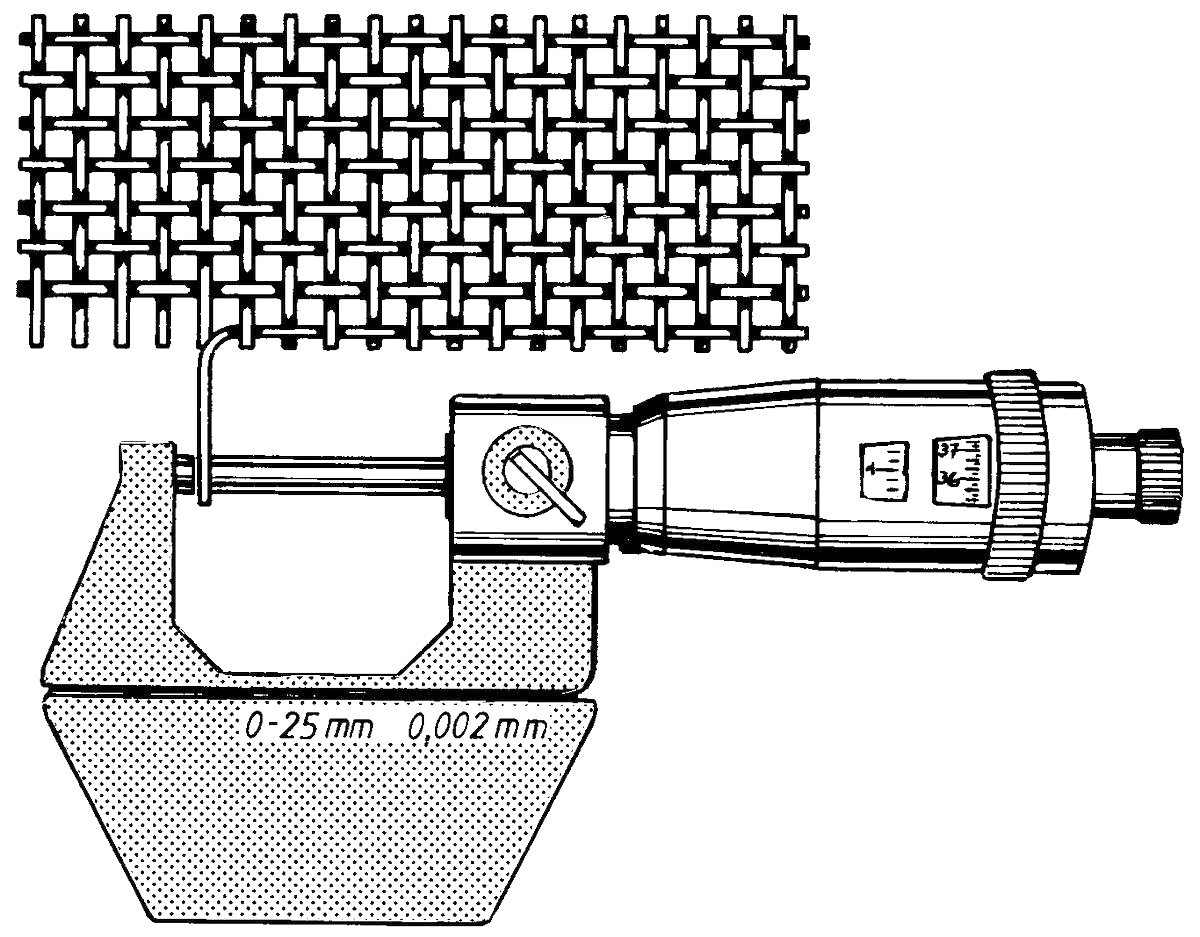
Digitální mikrometr je nepostradatelným „prvním nástrojem“ při analýze sítě. Před výpočtem apertury nebo počtu ok je nutné znát přesný průměr drátu (d). Vysoce kvalitní-mikrometr poskytuje rozlišení 0,001 mm (1 mikron), což je nezbytné, protože průměr drátu přímo určuje volnou plochu filtru. Při kontrole pletiva mikrometr měří tloušťku jednotlivých pramenů, což inženýrům umožňuje ověřit, zda výrobce použil správnou tloušťku drátu, jak je specifikováno ve zprávě o zkoušce mlýna (MTR).
Role ráčnového náprstku
Běžnou chybou měření při použití mikrometrů na jemné síti je „nad{0}}komprese“. Pokud operátor použije příliš velkou sílu, mikrometr může drát mírně rozdrtit nebo zploštit, což vede k uměle nízkému odečtu průměru. Profesionální-mikrometry jsou vybaveny „ráčnovým náprstkem“ nebo „třecím nástavcem“. Tento mechanismus zajišťuje, že na drát je pokaždé aplikováno konzistentní, opakovatelné množství tlaku, čímž se eliminuje variabilita mezi uživateli-k{6}}uživateli a měření je nedestruktivní.
Kalibrace na přesnost nulové{0}}chyby
Mikrometry jsou citlivé přístroje, které se mohou driftovat vlivem teplotních změn nebo mechanického opotřebení. Aby byla zachována přesnost, musí být před každou relací „vynulovány“. V laboratorním prostředí se ověřují pomocí NIST-návazných měrných bloků. Pro měření síta filtru je zásadní zajistit, aby měřicí plochy (kovadlina a vřeteno) byly dokonale čisté; i mikroskopické smítko prachu nebo oleje může způsobit chybu 5-10 mikronů, což by výrazně zkreslilo následný výpočet otvoru sítě.
Profesionální testery prádla (optické lupy)
Opraveno-zvětšení zaostření pro ruční počítání
Tester prádla je specializovaná skládací lupa, která je po desetiletí průmyslovým standardem pro počítání ok. Na rozdíl od standardní ruční lupy má zkoušečka prádla pevnou základnu, která udržuje perfektní ohniskovou vzdálenost od čočky k síťovině. Většina průmyslových testerů prádla poskytuje 10x zvětšení a je vybavena vestavěným-měřítkem (obvykle 1 palec nebo 25,4 mm) na základně. To umožňuje technikovi počítat dráty na palec s vysokou stabilitou a minimálním optickým zkreslením.
Předcházení paralaxe a sférické aberaci
Hlavním problémem ručního počítání je „chyba paralaxy“-vnímaný posun v pozici objektu při pohledu z úhlu. Pro správné použití testeru prádla musí být oko umístěno přímo nad středem čočky. Kvalitnější-testery používají „achromatické“ nebo „aplanatické“ čočky, aby se zabránilo sférické aberaci (rozmazání na okrajích) a zajistily, že dráty na začátku a na konci 1palcové stupnice jsou stejně ostré jako dráty uprostřed.
Použití v terénu vs. použití v laboratoři
Zatímco testery prádla jsou vynikající pro terénní identifikaci počtu ok mezi 10 a 150, jejich použití je obtížné pro oka jemnější než 200. Lidské oko má problém rozlišit jednotlivé dráty v tak malých měřítcích, dokonce i při 10násobném zvětšení. V těchto případech slouží tester prádla jako nástroj pro „rychlou{5}}kontrolu“ k ověření, zda byla dodána správná role síťoviny, zatímco konečná certifikace je ponechána na výkonnějších digitálních kontrolních systémech.
Digitální posuvná měřítka: Všestrannost pro velké otvory
Měření "Space Cloth" a velkých otvorů
Pro hrubé filtry, často označované jako "Space Cloth" v odvětvích těžby a kameniva, jsou preferovaným nástrojem digitální posuvná měřítka. Tyto přístroje jsou určeny k přímému měření „čistého otvoru“ (apertury). Protože tyto otvory jsou často 5 mm nebo větší, lze ostré čelisti třmenu snadno vložit mezi dráty. Digitální posuvná měřítka umožňují rychlé přepínání mezi metrickými a imperiálními jednotkami, díky čemuž jsou univerzální pro mezinárodní projekty.
Výzva „vnitřní měření“.
Při použití posuvných měřítek k měření otvorů sítě musí technik použít „vnitřní“ čelisti (menší zuby na horní straně nástroje). Je nezbytné zajistit, aby čelisti byly dokonale rovnoběžné s dráty. Mírné naklonění může vést k měření, které je větší než skutečná clona. Pro přesnější výsledky na obrazovkách se střední-okou se doporučuje měřit přes 10 otvorů a dělit 10, než se spoléhat na jeden bod měření.
Omezení jemné síťoviny a měkkých materiálů
Digitální posuvná měřítka nejsou vhodná pro jemnou síť (nad 100 ok), protože čelisti jsou příliš tupé, aby přesně zapadly do mikroskopických mezer. Kromě toho, protože třmeny vyžadují fyzický kontakt, mohou snadno deformovat měkké síťové materiály, jako je měď, mosaz nebo tenké -syntetické polymery. Pokud se síťka pod tlakem třmenu "prohne", výsledný údaj bude nepřesný. V těchto scénářích musí mít prioritu bez{5}}kontaktní optické nástroje.
Digitální mikroskopické inspekční systémy
High Definition Imaging a analýza softwaru
Jak se filtrace posouvá do oblasti pod-50 mikronů, digitální mikroskopy se stávají povinnými. Tyto systémy využívají snímače CMOS s vysokým rozlišením k promítání zvětšeného obrazu sítě na monitor počítače. Integrovaný software umožňuje uživateli „kliknout“ na okraje drátu a automaticky vypočítat otvor, průměr drátu a dokonce i „poměr deformace/závěru“. To eliminuje únavu očí spojenou s testery prádla a poskytuje digitální záznam (snímek obrazovky) pro složky vyhovující kvalitě.
Automatické mapování clony
Pokročilé digitální mikroskopy mohou provádět „mapování apertury“, kdy software identifikuje každý jednotlivý otvor v zorném poli a generuje statistické rozložení velikostí. To je kritické pro aplikace s vysokými{1}}sázkami, kde je „Maximální individuální otevření“ stejně důležité jako průměr. Pokud má 100mikronový filtr jedinou díru 120mikronů kvůli vadě tkaní, automatizovaný systém jej okamžitě označí, zatímco ruční počítání by jej pravděpodobně minulo.
Hloubka ostrosti a 3D kontrola
Některé špičkové{0}}digitální mikroskopy nabízejí „3D sešívání“ nebo „skládání zaostření“. To je užitečné zejména pro kontroluDutch WeavesneboSlinutá vícevrstvá-síťovina, kde dráty existují v různých rovinách. Zachycením snímků v různých hloubkách ohniska a jejich sloučením vytvoří software ostrý, trojrozměrný- model vnitřní cesty filtru. To umožňuje inženýrům změřit „tortuozitu“ a „efektivní velikost pórů“ složitých struktur filtrů, které se při tradičním zvětšení jeví jako rozostření.
Optické komparátory (stínové grafy)
Bez{0}}kontaktní měření siluety
Optický komparátor je „zlatým standardem“ pro bez{0}}kontaktní měření v laboratorním prostředí. Funguje tak, že promítá zvětšenou siluetu sítě na velkou kruhovou skleněnou obrazovku pomocí zdroje světla s vysokou-intenzitou. Vzhledem k tomu, že tento nástroj k vytvoření obrazu používá světlo, nedochází k žádnému fyzickému kontaktu se síťovinou, což z něj činí ideální nástroj pro filtry z ultra-jemných, jemných nebo vzácných{5}}kovů, které musí zůstat nedotčené.
Použití digitálních odečtů (DRO) pro absolutní přesnost
Operátoři používají systém digitálního odečítání (DRO) k pohybu stolku komparátoru. Zarovnáním nitkového kříže na obrazovce s okrajem jednoho drátu a jeho posunutím na další systém vypočítá přesnou vzdálenost (rozteč) s přesností 0,0001 mm. Tato úroveň přesnosti je vyžadována pro certifikaci zkušebních sít podleASTM E11neboISO 3310-1standardy. Umožňuje měření "průměrné apertury" přes statisticky významný vzorek role sítě.
Ověření stejnoměrnosti a úhlu tkaní
Kromě jednoduchých rozměrů umožňují optické komparátory technikům kontrolovat „pravoúhlost“ vazby. Otáčením úhloměru obrazovky může operátor změřit úhel mezi osnovním a uzávěrovým drátem. Pokud vazba není dokonale 90 stupňů (známá jako "zešikmení"), tvar otvorů se změní ze čtverců na rovnoběžníky, což mění filtrační charakteristiky. Velká-obrazovka komparátoru umožňuje tyto strukturální nepravidelnosti snadno rozpoznat a kvantifikovat.


Porovnání nástrojů a matice výběru
Přiřazení nástroje k počtu sítí
Výběr správného nástroje závisí především na počtu ok a požadované úrovni certifikace. Těžké průmyslové stínění lze řídit posuvnými měřítky a pravítky, zatímco farmaceutické a letecké filtry vyžadují přesnost optických komparátorů a digitální mikroskopie.
Matice pro výběr nástroje pro měření sítě
| Nástroj | Ideální síťová řada | Metoda měření | Přesnost | Přenosnost |
| Digitální mikrometr | Vše (průměr drátu) | Kontakt | 0,001 mm | Vysoký |
| Tester prádla | 10 - 150 | Vizuální/Manuální | 0,1 mm | Vynikající |
| Digitální posuvné měřítko | 2 - 60 | Kontakt | 0,01 mm | Vysoký |
| Digitální mikroskop | 100 - 635 | Optické/ne{0}}kontaktní | 0,0005 mm | Nízký |
| Optický komparátor | 20 - 500 | Stín/Nekontakt- | 0,0001 mm | Stacionární |
Běžné chyby a řešení{0}}specifická pro nástroje
Každý nástroj má potenciální „bod selhání“. Pochopení těchto chyb je nezbytné pro přesný sběr dat.
Běžné chyby a nápravná opatření
| Nástroj | Běžná chyba | Technický dopad | Řešení |
| Mikrometr | Nadměrné-utažení | Tenčí drát čtení | Použijte ráčnový náprstek |
| Tester prádla | Paralaxa | Chybný výběr vodičů | Pohled kolmo k objektivu |
| Třmen | Naklánění čelistí | Čtení větší clony | Ujistěte se, že čelisti jsou rovnoběžné |
| Mikroskop | Špatný kontrast | Selhání detekce hran | Upravte podsvícení/prah |
| Komparátor | Nesprávné zaostření | Rozmazaná silueta | Používejte čočky s-vysokým zvětšením |
Protokoly údržby a kalibrace
Zajištění sledovatelnosti NIST
Aby obstál při auditu kvality, musí být každý nástroj kalibrován pomocí standardů, které lze sledovat v Národním institutu pro standardy a technologie (NIST). U mechanických nástrojů, jako jsou posuvná měřítka a mikrometry, to zahrnuje „měřicí bloky“. Pro optické nástroje se používají "Calibration Slides" s leptanými chromovými linkami známých rozměrů. Bez aktuálního kalibračního listu je jakékoli provedené měření v regulovaném odvětví technicky „neověřené“.
7.2 Čištění a kontrola prostředí
Průmyslový prach a olej jsou nepřáteli přesného měření. Před každým použitím je nutné plochy mikrometrů očistit-papírem, který nepouští vlákna. Optické čočky na testerech prádla a mikroskopech by měly být čištěny speciálním hadříkem na čočky a isopropylalkoholem, aby se zabránilo „duchům“ nebo zatemnění obrazu. Kromě toho, protože kov se teplem roztahuje, kritická měření by měla být vždy prováděna v prostředí s řízenou teplotou (ideálně 20 stupňů), aby se předešlo zkreslení výsledků tepelnou roztažností.
Závěr
Závěrečné doporučení pro průmyslové uživatele
Přesné měření velikosti ok filtru je technický proces, který vyžaduje kombinaci-kvalitního hardwaru a disciplinované metodologie. Jak jsme zkontrolovali, neexistuje jediný „nejlepší“ nástroj; spíše existuje „správný“ nástroj pro každou konkrétní aplikaci. Pro rychlé kontroly v terénu zůstává králem tester prádla. Pro ověření průměru drátu je digitální mikrometr bezkonkurenční. A pro extrémní přesnost vyžadovanou moderními-technickými průmysly poskytují digitální mikroskopie a optické komparátory bez-data s vysokým{7}}rozlišením, která jsou nezbytná pro celkové zajištění kvality.
Investice do správné sady měřicích nástrojů-a školení, jak je správně používat-, zabrání katastrofickým nákladům na použití nesprávné filtrační sítě. Bez ohledu na to, zda bráníte „obtoku kontaminantů“ v palivovém potrubí nebo zajišťujete jednotnost farmaceutického prášku, přesnost vašich přístrojů je základem bezpečnosti vašeho procesu. Ve světě průmyslové filtrace, kde se mikroskopické stává makroskopickým, pokud jde o dopad, je přesné měření nejvyšší zárukou.
Chcete-li vidět, jak se tyto specifické nástroje integrují do globální strategie měření filtrace a matematických vzorců potřebných ke zpracování jejich dat, vraťte se do naší základní technické příručky:
[Jak změřit velikost ok filtru]