

Přechod od standardní tkané sítě ke slinuté kovové struktuře představuje jeden z nejvýznamnějších skoků ve filtrační technice. Zatímco tradiční drátěná tkanina je držena pohromadě mechanickým napětím tkalcovského stavu, slinování využívá tepelnou energii k roztavení drátů v jejich mikroskopických kontaktních bodech. Tento proces přeměňuje flexibilní, potenciálně křehkou textilii na monolitický „strukturální filtr“, který kombinuje přesnost sub-mikrometrových otvorů s mechanickou pevností pevné ocelové desky. S tím, jak se průmyslové procesy posouvají směrem k vyšším tlakům, agresivnějším čisticím cyklům a zásadám nulové -tolerance pro migraci médií, se slinování ukázalo jako definitivní řešení pro výrobní linky s vysokou hodnotou-.
V této technické analýze o 1 500-slovech prozkoumáme vědu o vakuovém slinování a jeho dopadu na fyzikální vlastnosti pletiva z nerezové oceli. Prozkoumáme více{4}}proces laminace, odolnost proti delaminaci tavených struktur a přísné testovací metody,-jako je analýza bodu bublin a tlaku při prasknutí-, které ověřují integritu těchto pokročilých filtrů. Díky pochopení schopností sintrované technologie mohou inženýři navrhnout filtrační systémy, které nejsou jen „jednorázovým spotřebním materiálem“, ale trvalým, vysoce výkonným aktivem v průmyslovém ekosystému.
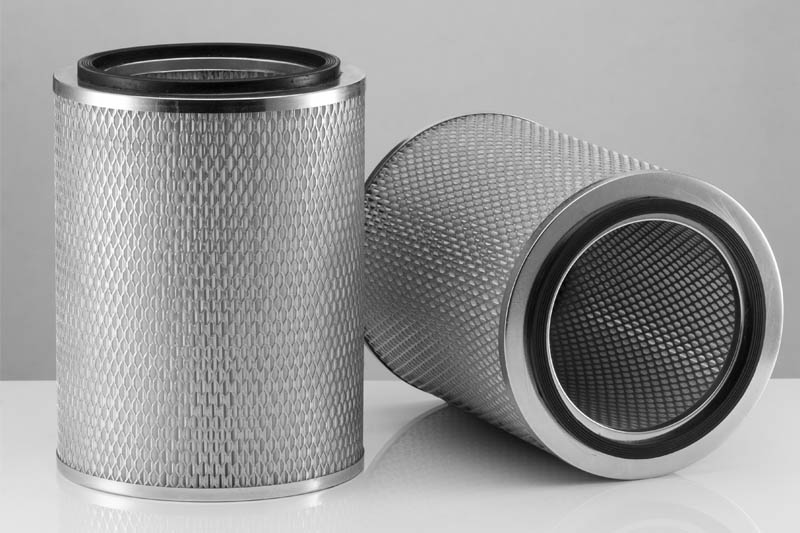

Věda o vakuovém slinování a molekulárním lepení
Slinovací pec: Teplo, vakuum a čas
Slinování je proces-difúze v pevném skupenství. Zahrnuje umístění vrstev síťoviny z nerezové oceli do vysokovakuové pece-a zahřátí na teploty těsně pod jejich bodem tání-typicky mezi 1100 stupni a 1300 stupni u nerezové oceli 316L. Za těchto extrémních podmínek začnou atomy v kontaktních bodech překrývajících se drátů migrovat přes hranice zrn. Tím se mezi dráty vytvoří „krk“ neboli trvalý molekulární můstek. Protože k tomu dochází ve vakuu nebo v atmosféře s redukcí vodíku{10}}, nedochází k oxidaci, což zajišťuje, že si hotový výrobek zachová plnou odolnost proti korozi původní slitiny.
"Dobrost" slinutého produktu je určena přesností cyklu pece. Pokud je teplota příliš nízká, spoje budou slabé, což povede ke strukturálnímu selhání. Pokud je příliš vysoká, jemné drátky se mohou začít tavit, uzavřít otvory a zničit přesnost filtrace. Při správném provedení slinování eliminuje "uvolnění" vlastní tkané síti. Výsledkem je médium, které se nemůže rozmotat, kde je velikost pórů trvale fixována v prostoru. Tato stabilita je kritická pro aplikace jako "Aeration" nebo "Gas Sparging", kde stálá velikost bublin závisí na geometrické jednotnosti pórů sítě.
Eliminace migrace médií a rizika kontaminace
Jedním z primárních způsobů selhání standardní tkané sítě v prostředí s vysokými{0}}vibracemi je migrace médií. Když je filtr vystaven hydraulickým impulsům nebo mechanickému třesení, dráty se o sebe třou. Během tisíců hodin toto tření opotřebovává kov, což nakonec způsobí, že jednotlivé dráty prasknou a putují po proudu do procesní tekutiny. V průmyslových odvětvích, jako je farmaceutická výroba nebo výroba polovodičů, může tento typ kovové kontaminace vést ke ztrátě celé výrobní šarže. Slinování poskytuje „dobrou“ pojistku proti tomuto riziku spojením vodičů do jediné nepohyblivé jednotky.
Eliminací pohybu drátu zajišťuje slinování také to, že „Mikronové hodnocení“ filtru zůstává konstantní po celou dobu jeho životnosti. V -slinuté síti může vysokotlaký-ráz fyzicky roztlačit dráty od sebe, čímž se účinně zvětší otvory a umožní průchod nadměrných částic. Spékaný laminát odolává této deformaci a zachovává si své hodnocení „Absolute“ i když je vystaven tlakům, které by způsobily „prohnutí“ nebo roztržení standardní obrazovky. Tato část vysvětluje, proč je slinování povinným standardem pro jakýkoli -kritický úkol filtrace, kde je čistota kapaliny po proudu-nepodmíněným požadavkem.

Více{0}}vrstvá laminace: Vytvořte strukturální filtr
5-vrstvý standard: odvodnění, filtr a podpora
Nejběžnější aplikací technologie slinování je vytváření více-vrstvých laminátů. „5-vrstvá sintrovaná síť“ je průmyslovým měřítkem pro vysokotlakou-filtraci. Skládá se z centrální „jemné filtrační vrstvy“ chráněné na obou stranách „ochrannou vrstvou“ a dále zesílené dvěma „podpůrnými/drenážními vrstvami“ vyrobenými z hrubé, odolné síťoviny. Ve slinovací peci je těchto pět odlišných vrstev zataveno do jediné desky o tloušťce 1,7 mm až 3,5 mm. Tato "sendvičová" konstrukce umožňuje filtru dosáhnout přesnosti 2mikronové vazby a zároveň má strukturální tuhost pro pokrytí velkých průměrů bez podpůrné mřížky.
Z fyzikálního hlediska je více{0}}vrstevný design „dobrý“, protože odděluje funkční úlohu sítě (filtrování) od mechanické úlohy (odolávání tlaku). Hrubé vnější vrstvy fungují jako "distributor" a zajišťují, že tekutina narazí na jemnou vnitřní vrstvu rovnoměrně, což zabraňuje lokalizovaným "horkým místům" vysoké rychlosti, které mohou vést k předčasnému ucpání. Tato hloubková-struktura také poskytuje výrazné zvýšení „kapacity zadržování nečistot“ (DHC) ve srovnání s jednovrstvou-obrazovkou. Analyzujeme odolnost těchto vrstev proti delaminaci, která je testována ohnutím desky o 180 stupňů; vysoce kvalitní sintr nevykazuje žádné oddělení mezi vrstvami sítě, což dokazuje úplnou molekulární vazbu.
Plsť ze slinutých kovových vláken: Hybrid pro hloubkovou filtraci
Zatímco lamináty používají tkanou síťovinu, Sintered Metal Fiber Felt využívá netkanou technologii. Vyrábí se slinováním náhodné rohože jemných vláken z nerezové oceli (typicky o průměru 2 až 50 mikronů). To vytváří vysoce porézní (až 80 % otevřené) hloubkové médium. „Dobrost“ plsti z vláken spočívá v její „Klikaté cestě“. Na rozdíl od tkané síťoviny, kde má částice pouze jednu šanci zachytit se na povrchu, vláknitá plsť zachycuje částice v celé své tloušťce. Díky tomu je prvotřídní volbou pro kapaliny obsahující „gely“ nebo deformovatelné částice, jako je vytlačování polymerů nebo rafinace těžkých olejů.
Plsť ze slinutých vláken nabízí mnohem nižší počáteční pokles tlaku ($\\Delta P$) než tkané lamináty díky své vysoké poréznosti. Protože jsou však vlákna spékána na každém průsečíku, zůstává plsť neuvěřitelně pevná. Lze jej skládat do kartuší, čímž se celková plocha filtrační plochy zvětší až o 300 % ve srovnání s plochým válcem. Tato část zkoumá rovnováhu mezi „vysokou propustností“ vláknité plsti a její „vysokou účinností zachycení“ a ukazuje, proč se stala standardem pro „leštění“, kde je cílem dosáhnout sub-mikrometrové čistoty ve velkých-objemových proudech kapaliny.
Porovnání výkonu slinutých a neslinutých-sintrovaných
| Metrika výkonu | Standardní tkaná síťovina | 5-vrstvý slinutý laminát | Plsť ze slinutých vláken |
| Migrace médií | Možné (přerušení drátu) | Žádné (stavené) | Žádné (stavené) |
| Trhací tlak | Mírný | Výjimečný | Vysoká (při plisování) |
| Stabilita pórů | Variabilní při zatížení | Trvalý | Trvalý |
| Filtrační logika | Povrch (2D) | Povrch/podpora (hybridní) | Hloubka (3D) |
| Čistitelnost | Dobrý | Vynikající (mytí-záda) | Veletrh (chemický/pecní) |
Validace a správa životního cyklu
Testování bublinových bodů a ověření absolutního hodnocení
Aby bylo zajištěno, že slinutý filtr splňuje specifikované mikronové hodnocení, musí projít „testováním bublinových bodů“ (ISO 4003). Filtr je ponořen do kapaliny (obvykle isopropylalkohol) a uvnitř se pomalu zvyšuje tlak vzduchu. Tlak, při kterém se objeví první bublina z největšího póru, se používá k výpočtu "Absolute Micron Rating." U slinutých výrobků je tento test „dobrým“ ukazatelem kvality samotného procesu slinování. Pokud je bod bubliny nižší, než se očekávalo, znamená to, že dráty nejsou správně srostlé nebo že síťka byla poškozena během laminace.
Absolutní hodnocení jsou charakteristickým znakem slinuté technologie. V odvětvích, jako je letectví a kosmonautika, kde 5-mikrometrová částice může zablokovat hydraulický ventil a vést ke katastrofální poruše, jsou „nominální“ hodnocení nepřijatelné. Slinování poskytuje matematickou jistotu potřebnou pro tato vysoce náročná prostředí. Tato část podrobně popisuje vztah mezi „propustností vzduchu“ slinuté desky a jejím „bodem bubliny“, což poskytuje inženýrům rámec pro ověření, že dostávají produkt, který splňuje nejvyšší mezinárodní standardy přesnosti filtrace.
Čištění, regenerace a ekonomická hodnota
Nejpřesvědčivějším argumentem pro slinování je jeho čistitelnost. Protože je struktura tak tuhá, lze slinuté filtry čistit agresivními metodami, které by zničily standardní síťovinu. To zahrnuje vysokotlaké zpětné pulsování- párou, ultrazvukové čištění a „čištění pece“, kdy se filtr zahřeje na 400 $^{\\circ} \\mathrm{C}$, aby se spálily organické nečistoty (pyrolýza). Tato schopnost regenerovat filtr na "téměř-nulový" pokles tlaku z něj dělá "trvalou" součást stroje.
Zatímco počáteční cena slinutého filtru může být pětkrát až desetkrát vyšší než u standardní síťové patrony, jeho „náklady na životnost“ jsou často mnohem nižší. Standardní kazeta může být vyměněna a vyřazena každý měsíc, zatímco slinutý filtr může zůstat v provozu déle než deset let. Analyzujeme "Total Cost of Ownership" (TCO), zohledňujeme pracnost výměny, náklady na likvidaci a ztrátu výroby během prostojů. Pro nepřetržité průmyslové procesy 24/7 činí trvanlivost a opětovná použitelnost slinuté technologie ekonomicky nejlogičtější volbou pro hospodaření s tekutinami.
Metody čištění slinutých filtrů
| Metoda čištění | Nejlepší pro... | Výhoda | Riziko |
| Mytí zad- | Povrchové částice | Rychlý, online-proces | Neúplné pro hloubkovou plsť |
| Ultrazvukový | Jemné, vložené nečistoty | Hloubkové čištění pórů | Vyžaduje odstranění z linky |
| Chemické namáčení | Okuje, oleje, polymery | Rozpouští nečistoty | Chemická kompatibilita |
| Pyrolýza (pec) | Vytvrzené pryskyřice, gely | Spálí všechny organické látky | May affect temper if $>500^{\\circ} \\mathrm{C}$ |
| Vysokotlaká tryska- | Velké, vnější trosky | Efektivní pro "dort" | Může poškodit velmi jemnou síťovinu |
Závěr
Technologie slinování zásadně předefinovala limity filtrace kovů. Využitím principů difúze v pevném stavu- mohou inženýři vytvořit filtry, které jsou přesné jako laboratorní membrána, ale odolné jako konstrukční deska. Ať už prostřednictvím více-pevnosti 5-vrstvého laminátu, nebo vysoké kapacity-zachycování nečistot u plsti ze slinutých vláken, tato technologie poskytuje odolnost a spolehlivost, kterou vyžadují moderní vysokotlaké-procesy s vysokou čistotou. Vzhledem k tomu, že průmysl stále tlačí směrem k udržitelnějším, trvalým řešením filtrace, přijetí slinutých kovových struktur zůstává jasnou cestou k dosažení technické dokonalosti a provozní účinnosti.
Tím náš pohled na sintrovanou technologii končí. Chcete-li prozkoumat další výrobní metody, vraťte se k hlavní příručce:
[Jaké jsou různé typy pletiva z nerezové oceli?]