

Správné řezání nerezové sítě je kritickým krokem, který přímo ovlivňuje přesnost instalace, strukturální integritu, filtrační výkon a celkovou životnost. Ať už pracujete se svařovanými panely z pletiva pro vyztužení nebo s tkaným pletivem pro filtraci a prosévání, nesprávné řezání může vést k roztřepeným okrajům, rozměrovým deformacím, iniciaci koroze a zbytečnému plýtvání materiálem. Protože se síť z nerezové oceli výrazně liší v průměru drátu, struktuře vazby a mechanickém chování, musí být metody řezání pečlivě vybrány na základě typu sítě, tloušťky a požadavků na aplikaci.
Tato příručka poskytuje komplexní a praktický přehled o tom, jak efektivně řezat svařovanou a tkanou síť z nerezové oceli. Vysvětluje výběr nástrojů, techniky řezání, bezpečnostní aspekty, dokončovací práce ostří a postupy kontroly kvality. Inženýři, výrobci a odborníci na nákup mohou tuto příručku použít ke zlepšení přesnosti řezání, omezení přepracování a zajištění spolehlivého následného výkonu ve filtračních, odvodňovacích, stavebních a průmyslových systémech.

Pochopení sítě z nerezové oceli před řezáním
Rozdíly mezi svařovanou sítí a tkanou sítí
Svařovaná síť z nerezové oceli a tkaná síť se během řezání chovají velmi odlišně, takže je nezbytné porozumět jejich strukturálním charakteristikám před výběrem nástrojů nebo metod. Svařovaná síť se skládá z podélných a příčných drátů odporově svařených-v průsečíkech, čímž vzniká tuhá mřížka s pevnými rozestupy. Tato tuhost poskytuje vynikající rozměrovou stabilitu, ale také znamená, že řezné síly se přenášejí napříč konstrukcí. Pokud jsou použity nesprávné nástroje, může řezání způsobit napětí v bodech svaru, což může potenciálně oslabit sousední průsečíky nebo způsobit lokální deformaci.
Tkaná síťovina se naproti tomu vyrábí prokládáním osnovních a útkových drátů ve vzorech, jako je plátnová vazba, keprová vazba nebo holandská vazba. Tato propletená struktura poskytuje tkané síti větší flexibilitu, ale také je náchylná k třepení okrajů při nesprávném střihu. Řezání tkané sítě bez stabilizace okrajů může umožnit uvolnění nebo posunutí drátů, změnu velikosti otvoru a snížení přesnosti filtrace. Pochopení těchto základních rozdílů umožňuje výrobcům předvídat rizika a zvolit vhodné strategie řezání.
Vliv průměru drátu a rozevření pletiva
Průměr drátu a velikost otvoru oka hrají hlavní roli při určování obtížnosti řezání a výběru nástroje. Silnější dráty vyžadují vyšší řeznou sílu a robustnější nástroje, zatímco jemné dráty mohou být snadno poškozeny nadměrným tlakem nebo nesprávnou geometrií čepele. U tkaného pletiva používaného pro filtraci je kritické udržení stálé velikosti otvoru. Nadměrná deformace během řezání může deformovat otvory v blízkosti řezné hrany, což snižuje přesnost filtrace a konzistenci toku.
Ve svařované síti zvyšují tlustší dráty odolnost proti řezání, ale také pomáhají udržovat stabilitu hran po řezání. Řezání příliš blízko svarových bodů však může způsobit koncentraci napětí. Inženýři často specifikují minimální okraje okrajů, aby byla zachována strukturální integrita. Správné plánování založené na průměru drátu a otvoru sítě zajišťuje, že řezání neovlivní negativně výkon nebo kompatibilitu instalace.
Úvahy o jakosti nerezové oceli během řezání
Různé třídy nerezové oceli reagují na procesy řezání odlišně kvůli rozdílům v tvrdosti, tažnosti a chování při mechanickém{0}}tvrdnutí. Austenitické třídy, jako jsou 304, 316 a 316L, jsou houževnaté a tvárné, ale při řezání mají tendenci-tvrdnout, což zvyšuje opotřebení nástroje a tvorbu tepla. Feritické třídy jako 430 jsou tvrdší a méně tvárné, což může způsobit, že řezání bude křehčí, pokud se použije nesprávná technika.
Pochopení jakosti materiálu pomáhá výrobcům zvolit řezné rychlosti, materiály čepele a strategie chlazení. Například pomalé, kontrolované řezání ostrými nástroji minimalizuje hromadění tepla a snižuje riziko změny barvy nebo poškození mikrostruktury, které by později mohlo ovlivnit odolnost proti korozi.

Metody ručního řezání pro síť z nerezové oceli
Použití ručních nůžek a nůžek na plech
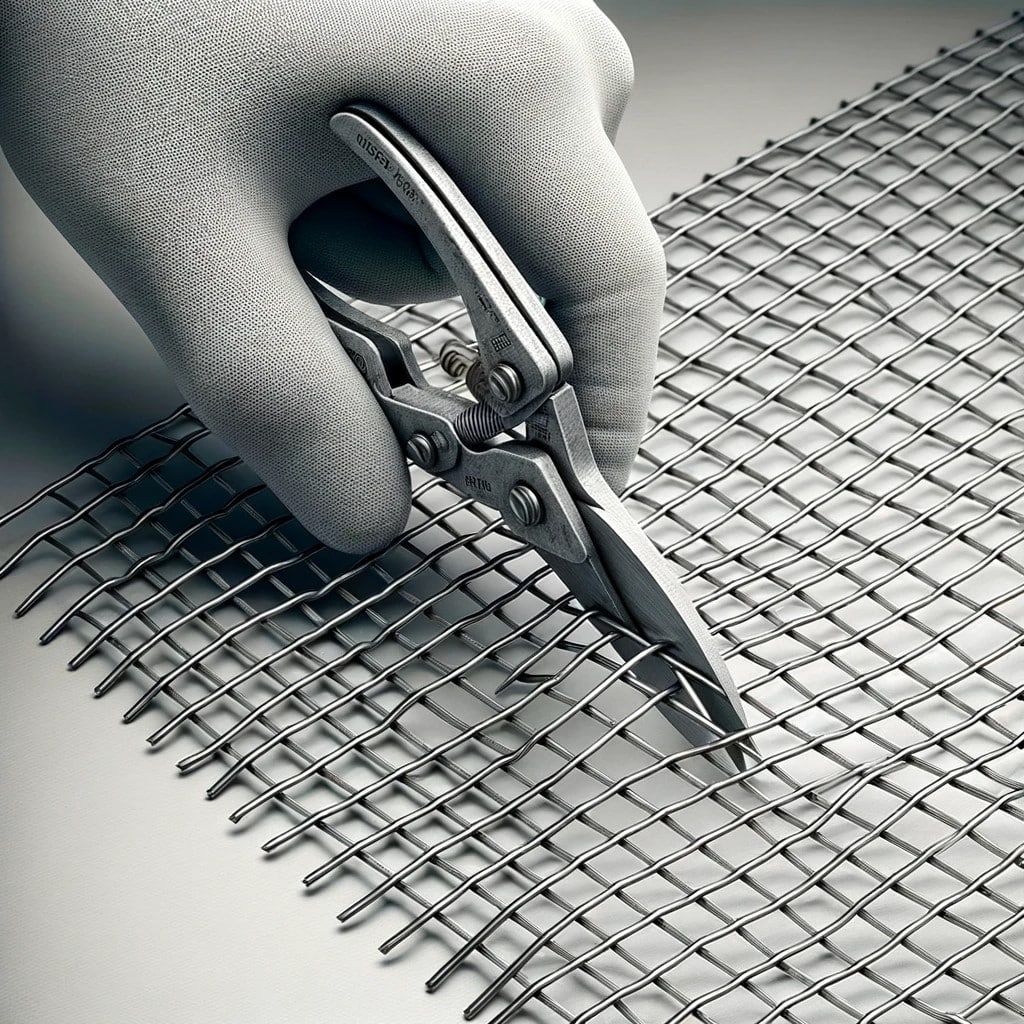
Ruční nůžky a nůžky na cín se běžně používají k řezání tenkých sítí z nerezové oceli, zejména při výrobě v malém-rozsahu nebo při instalaci na místě-. Jsou vhodné pro jemné tkané sítě a lehké svařované sítě s malými průměry drátů. Klíčovou výhodou ručního nářadí je ovládání; Operátoři mohou provádět přesné řezy podél vyznačených linií bez vytváření nadměrného tepla nebo jisker.
Ruční řezání však vyžaduje správnou techniku. Řezání příliš rychle nebo pod nesprávným úhlem může ohnout dráty nebo vytvořit zubaté hrany. U tkaného pletiva je nezbytné pletivo pevně zajistit, aby se zabránilo posunu při řezání. Operátoři by měli řezat jeden drát po druhém, spíše než tlačit více drátů současně, což snižuje zkreslení a únavu rukou. Ruční nástroje jsou sice nákladově-efektivní, ale nejlépe se omezují na málo-objemové nebo přesné úkoly, kde rychlost není kritická.
Řezačky šroubů pro silnější svařované pletivo
Řezačky šroubů jsou široce používány pro řezání silnějších svařovaných síťových panelů, zejména ve stavebnictví a venkovních aplikacích. Jejich dlouhé rukojeti poskytují mechanickou výhodu a umožňují operátorům řezat těžší průměry drátu s menší fyzickou námahou. Řezačky šroubů jsou účinné pro rovné řezy a hrubé dimenzování síťových panelů před konečným ořezem.
Navzdory své síle mohou šroubové frézy způsobit deformaci, pokud nejsou používány opatrně. Řezání příliš blízko svarových bodů může poškodit přilehlé spoje a nerovnoměrný tlak může způsobit vzplanutí konců drátu. Aby se minimalizovaly problémy, měli by operátoři umístit řezací čelisti kolmo na drát a vyvíjet stálou kontrolovanou sílu. Šroubové frézy jsou ideální pro konstrukční aplikace, kde je přesnost ostří méně kritická, ale vyžaduje se síla a rychlost.
Omezení metod ručního řezání
Zatímco ruční metody řezání nabízejí flexibilitu a nízké náklady, mají svá omezení. Přesnost klesá s rostoucím průměrem drátu a únava obsluhy může vést k nekonzistentním výsledkům. Ruční metody jsou také nevhodné pro velkoobjemovou{2}}výrobu nebo složité tvary. Pochopení těchto omezení pomáhá inženýrům rozhodnout se, kdy přejít na řešení mechanického nebo automatizovaného řezání.
Mechanické řezné nástroje a zařízení
Úhlové brusky a řezná-kola
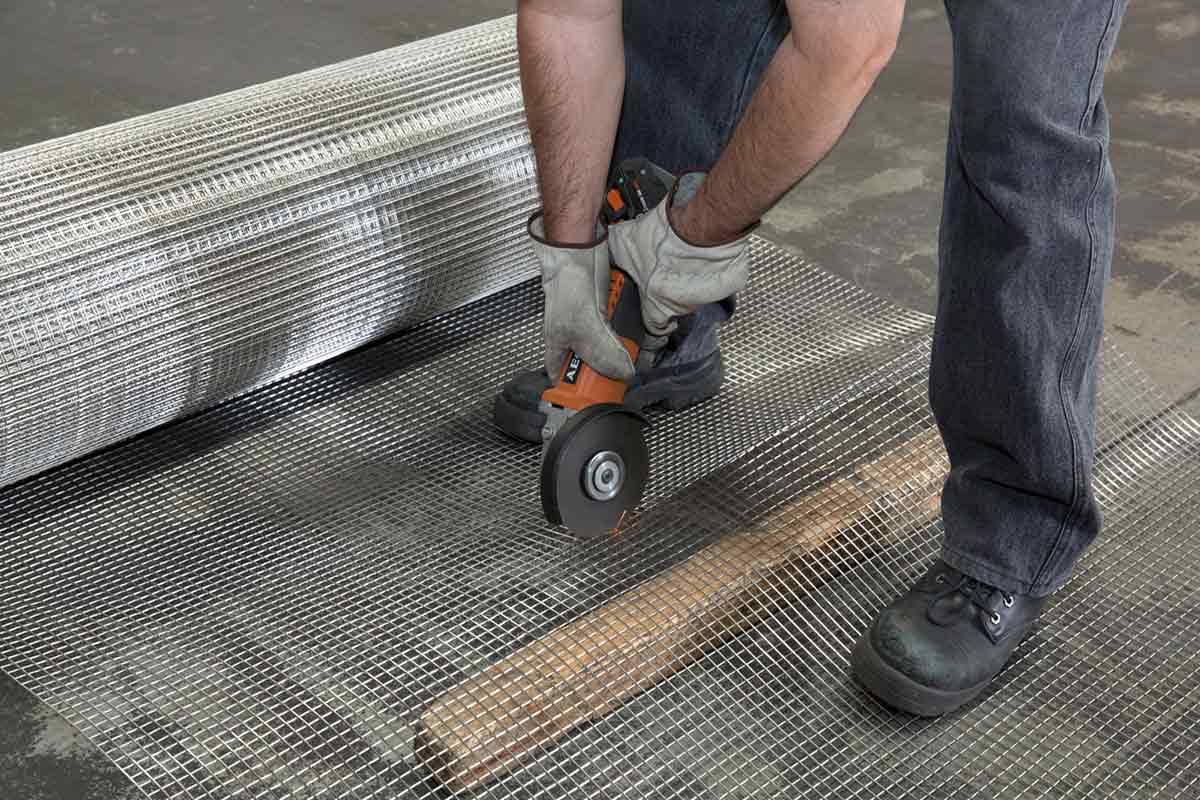
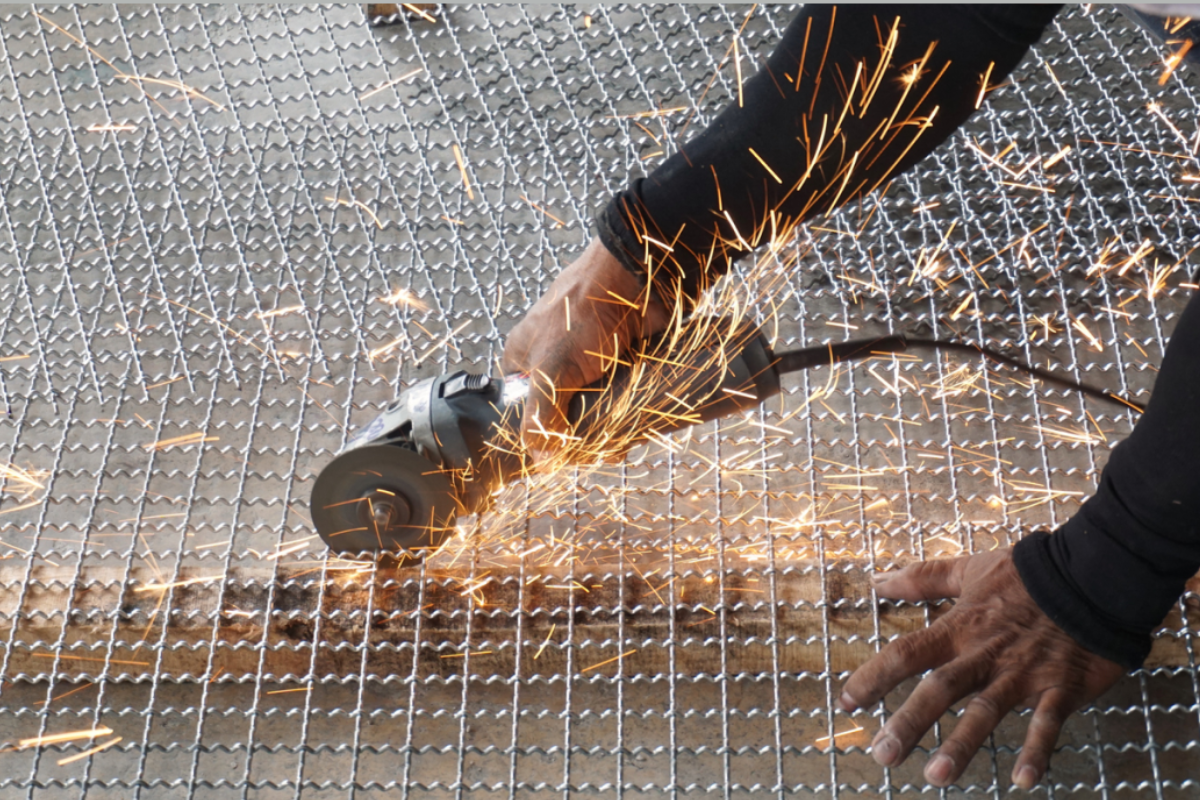
Úhlové brusky vybavené nerezovými -odřezávacími- kotouči se široce používají pro řezání svařované sítě a těžší tkané sítě. Nabízejí rychlost a všestrannost, díky čemuž jsou vhodné pro-místní a dílenská prostředí. Úhlové brusky si efektivně poradí se silnějšími dráty a většími panely.
Vytvářejí však značné teplo a jiskry, které mohou změnit barvu nerezové oceli a potenciálně ovlivnit odolnost proti korozi, pokud nejsou správně spravovány. Použití vhodných materiálů kotouče, udržování stálé řezné rychlosti a vyhýbání se nadměrnému tlaku pomáhá snížit hromadění tepla. Operátoři by také měli používat správné ochranné prostředky, protože jiskry a ostré úlomky jsou běžným nebezpečím.
Gilotinové nůžky a stroje na řezání pletiva
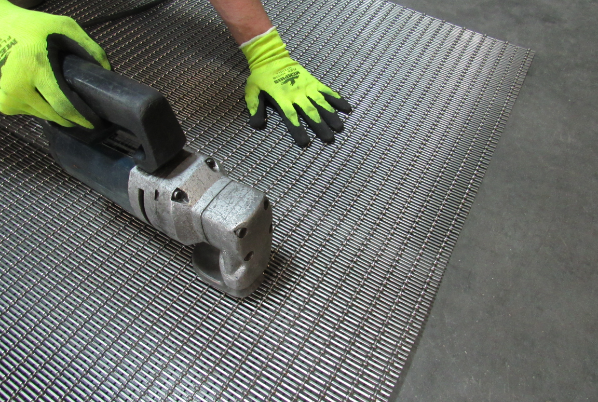
Gilotinové nůžky a speciální stroje na řezání pletiva pro průmyslové-řezání poskytují vynikající přesnost a opakovatelnost. Tyto stroje vyvíjejí stejnoměrnou řeznou sílu po celé šířce oka a vytvářejí čisté okraje s minimální deformací. Jsou zvláště účinné pro tkané sítě používané ve filtraci, kde kvalita hran přímo ovlivňuje výkon.
Strojní řezání umožňuje přesnou kontrolu nad rozměry, snižuje množství odpadu a zajišťuje konzistenci napříč šaržemi. I když jsou počáteční investice vyšší, mechanické řezací zařízení výrazně zvyšuje produktivitu a kvalitu ve velkoobjemových{1}}operacích.
Plazmové a laserové řezání pro zakázkové tvary
Pokročilé metody řezání, jako je řezání plazmou a laserem, se používají pro složité tvary, tlusté svařované sítě nebo integrované sestavy. Řezání laserem nabízí výjimečnou přesnost a minimální mechanické namáhání, takže je ideální pro aplikace vyžadující úzké tolerance. Plazmové řezání je rychlejší a vhodné pro silnější materiály, ale přináší více tepla.
Obě metody vyžadují pečlivou kontrolu parametrů, aby se zabránilo nadměrně tepelně-ovlivněným oblastem. K obnovení odolnosti proti korozi může být nutné čištění nebo pasivace po řezání. Tyto techniky jsou nejvhodnější pro specializovaná výrobní prostředí.
Podrobnější srovnání řezných nástrojů-od ručních nůžek a šroubových řezaček po laserové a CNC systémy
tato příručka o výběru nástrojů pro řezání pletiva z nerezové oceli poskytuje praktický rozpis účinnosti, přesnosti a nákladů.
Průvodce výběrem nástrojů pro řezání pletiva z nerezové oceli: Od ručních nástrojů po CNC
Řezání tkané síťoviny bez třepení nebo deformace
Techniky stabilizace hran
Zabránění třepení je jednou z největších výzev při řezání tkaného pletiva z nerezové oceli. Před řezáním lze hrany stabilizovat pomocí dočasného upnutí, lepicích pásek nebo bodového svařování. Tyto metody drží dráty na místě a zabraňují rozpletení během řezání.
U jemného filtračního síta je stabilizace obzvláště důležitá. I nepatrný pohyb drátu může změnit geometrii otvoru a ovlivnit přesnost filtrace. Správná stabilizace zajišťuje čisté hrany a konzistentní výkon.
Pokud je výkon filtrace kritický, je také důležité porozumět tomu, jak mohou různé metody řezání přímo ovlivnit stabilitu apertury a mikronovou přesnost-toto téma je podrobně prozkoumáno v našem článku o tom, jak metody řezání ovlivňují přesnost filtrace ve tkaných sítích z nerezové oceli.
Jak metody řezání ovlivňují přesnost filtrace u tkaného pletiva z nerezové oceli
Směr a sekvence řezání
Směr a sekvence řezání ovlivňují kvalitu břitu. Stříhání paralelně s osnovními nebo útkovými dráty snižuje odpor a minimalizuje zkreslení. Diagonální řezání zvyšuje riziko pohybu drátu a nerovných hran. Plánování řezné dráhy a sekvence pomáhá udržovat integritu sítě.
Post-Nejlepší ošetření
Po oříznutí mohou hrany vyžadovat konečnou úpravu, aby se odstranily otřepy nebo ostré hroty. Lehké broušení, kartáčování nebo válcování hran zvyšuje bezpečnost a zabraňuje poškození sousedních součástí během instalace. Správná povrchová úprava také snižuje body koncentrace napětí, které by mohly iniciovat korozi.
Bezpečnostní aspekty při řezání pletiva
Osobní ochranné prostředky (OOP)
Řezání pletiva z nerezové oceli zahrnuje ostré hrany, odletující úlomky a potenciální jiskry. Nezbytné jsou rukavice, ochranné brýle, obličejové štíty a ochranný oděv. Pro mechanické řezání může být také vyžadována ochrana sluchu.
Bezpečnost pracovního prostoru a nářadí
Stabilní pracovní prostor zabraňuje nehodám a zajišťuje přesnost. Síťovina by měla být bezpečně upnuta nebo podepřena, aby se zabránilo pohybu. Nástroje musí být řádně udržovány, s ostrými čepelemi a neporušenými ochrannými kryty. Dodržování bezpečnostních protokolů snižuje riziko zranění a zlepšuje kvalitu řezání.
Manipulace a likvidace řezaných hran
Okraje řezané sítě jsou ostré a nebezpečné. Správná manipulace, označování a likvidace zabrání zraněním během přepravy a instalace. V průmyslovém prostředí zlepšují standardizované manipulační postupy bezpečnost a efektivitu.
Kontrola kvality po řezání síťoviny z nerezové oceli
Kontrola rozměrové přesnosti a tolerance
Po řezání by měly být rozměry sítě ověřeny podle specifikací. Přesné dimenzování zajišťuje správné usazení během instalace a zabraňuje přepracování. Měřicí nástroje a šablony pomáhají udržovat konzistenci.
Strukturální integrita a kontrola hran
Kontrola řezných hran na deformaci, zlomené svary nebo uvolněné dráty je nezbytná. Včasná detekce závad zabraňuje následným poruchám a zajišťuje spolehlivý výkon.
Příprava sítě pro instalaci nebo výrobu
Správné čištění a balení chrání nařezané pletivo před znečištěním a poškozením. Správná příprava sítě zajišťuje hladkou integraci do filtračních systémů, odvodňovacích sestav nebo konstrukčních konstrukcí.
Po řezání se dokončování hran a ochrana před korozí stávají stejně důležitými pro dlouhodobý{0}}výkon-po-procesu po řezání jsou podrobně vysvětleny v našem průvodci o dokončování hran a ochraně proti korozi pro síťovinu z nerezové oceli.
Příspěvek-úpravy hran a prevence koroze pro síť z nerezové oceli
Bezpečnostní aspekty při řezání pletiva z nerezové oceli
Požadavky na osobní ochranné prostředky (OOP).
Řezání svařované sítě z nerezové oceli a tkané sítě vytváří ostré hrany, kovové otřepy, jiskry a někdy jemný kovový prach. Správné osobní ochranné prostředky (OOP) jsou nezbytné pro prevenci zranění a dlouhodobých{1}} zdravotních rizik. Operátoři by měli minimálně nosit-rukavice odolné proti proříznutí vyrobené z kevlaru nebo ocelových-vyztužených vláken, aby chránily ruce před ostrými-koncemi drátů. Standardní látkové rukavice jsou nedostatečné a při manipulaci s čerstvě nařezanou síťovinou se mohou snadno roztrhnout.
Ochrana očí je stejně důležitá. Ochranné brýle nebo celoobličejové-štíty zabraňují vniknutí kovových úlomků do očí, zejména při použití úhlových brusek, plazmových řezaček nebo mechanických nůžek. U elektrických řezacích nástrojů by se měla používat ochrana sluchu, aby se snížilo dlouhodobé-poškození sluchu způsobené vysokým-decibelovým hlukem. V uzavřených dílnách může být také nutná ochrana dýchacích cest, protože řezání nerezové oceli může uvolňovat jemné částice, které dráždí dýchací systém.
Ochrana nohou je často přehlížena, ale velmi důležitá. Bezpečnostní boty s ocelovou-špičkou zabraňují zraněním způsobeným padajícími síťovými panely nebo odříznutými-části. Ochranný oděv s dlouhým-rukávem minimalizuje vystavení pokožky horkým jiskrám a ostrým koncům drátů. Stanovení jasných standardů OOP nejen chrání pracovníky, ale také zlepšuje produktivitu snížením nehod a prostojů. V průmyslovém nebo stavebním prostředí je důsledné používání OOP základním, ale nezbytným požadavkem pro bezpečné řezání síťoviny z nerezové oceli.
Správa ostrých hran a otřepů drátu po řezání
Jedním z nejčastějších nebezpečí při řezání pletiva z nerezové oceli je vystavení ostrým hranám a otřepům drátu. Jak svařovaná, tak tkaná síťovina se může po řezání rozvinout-jako špičky drátu, což představuje vážná rizika při manipulaci, přepravě a instalaci. Tyto otřepy mohou snadno propíchnout kůži, poškodit rukavice nebo zachytit ochranný oděv, pokud nejsou správně spravovány.
Po řezání by měly být okraje sítě okamžitě zkontrolovány a ošetřeny. Ruční odstraňování otřepů pomocí pilníků, brusných podložek nebo lamelových kotoučů pomáhá vyhlazovat ostré konce drátu a snižuje riziko poranění. U velko-objemové výroby se často používají automatizované procesy dokončování hran nebo sekundární broušení, aby byla zajištěna konzistentnost a bezpečnost. V aplikacích, kde se bude často manipulovat se síťovinou, jako jsou filtrační panely nebo vyjímatelná síta, není úprava okrajů volitelná,-je to funkční požadavek.
Kromě odstraňování otřepů lze použít metody zesílení okrajů. Složení okraje síťoviny, svaření rámu z nerezové oceli nebo instalace okrajových lišt ve tvaru U- zvyšuje bezpečnost a zvyšuje stabilitu konstrukce. Správné označení čerstvě nařezaných síťových panelů také pomáhá upozornit pracovníky na potenciální nebezpečí. Správa ostrých hran je nejen bezpečnostní opatření, ale také krok kontroly kvality, který zlepšuje použitelnost a profesionalitu hotového výrobku z nerezové sítě.
Řízení ohně a jisker během vypínání
Elektrické řezací nástroje, jako jsou úhlové brusky, plazmové řezačky a laserové systémy, vytvářejí jiskry a teplo, které mohou představovat nebezpečí požáru, zejména v dílnách manipulujících s hořlavými materiály. Nerezová ocel sama o sobě není hořlavá, ale jiskry mohou zapálit okolní prach, obalové materiály nebo zbytky chemikálií. Před zahájením řezání musí být zavedena správná protipožární opatření.
Pracovní prostory by měly být očištěny od hořlavých materiálů a v případě potřeby by měly být instalovány protipožární-zábrany nebo jiskry. Hasicí přístroje vhodné pro požáry související s kovy- musí být snadno přístupné a obsluha by měla být proškolena v jejich správném používání. Při řezání panelů s velkými oky mohou jiskry překonat několik metrů, takže je důležité vytvořit kontrolovanou zónu řezání.
Větrání také hraje roli při řízení jiskry a tepla. Přiměřené proudění vzduchu snižuje hromadění tepla a rozptyluje výpary vznikající při řezání. V průmyslovém prostředí jsou před zahájením řezacích operací často vyžadována povolení k práci za tepla a bezpečnostní kontrolní seznamy. Proaktivním řízením jisker a zdrojů tepla mohou výrobci a montéři výrazně snížit riziko požárů-při řezání pletiva z nerezové oceli.
Bezpečná manipulace a skladování nařezaných síťových panelů
Jakmile je síť z nerezové oceli rozřezána, je nezbytná správná manipulace a skladování, aby se předešlo zraněním a materiálním škodám. Panely s rozřezanou sítí by nikdy neměly být náhodně stohovány, protože odhalené konce drátů mohou způsobit pořezání při posunu panelů. Použití distančních vložek, ochranných separátorů nebo dřevěných palet pomáhá udržovat bezpečné rozestupy mezi panely a zabraňuje poškození hran.
Zvedání a přeprava pletiva by měla být prováděna pomocí vhodných technik. Velké panely mohou vyžadovat manipulaci dvěma-osobami nebo mechanické zvedací zařízení, aby se předešlo zraněním z přetažení a náhodnému pádu. Při vertikálním skladování pletiva by měly být použity bezpečné regály, aby se zabránilo převrácení. Horizontální skladování by mělo zajistit rovnoměrnou podporu, aby se zabránilo ohýbání nebo deformaci, zejména u tenčích tkaných sítí.
Jasné značení velikostí řezu, typu sítě a varování před nebezpečím zvyšuje bezpečnost a efektivitu na pracovišti. Správné skladovací podmínky-v suchu, čistotě a dobře{2}}organizovaném-před instalací chrání síť z nerezové oceli před kontaminací a korozí. Bezpečné manipulační postupy zajišťují, že operace řezání nepředstavují nová rizika během následujících fází zpracování nebo použití.
Kontrola přesnosti a tolerance při řezání pletiva z nerezové oceli
Význam rozměrové přesnosti pro průmyslové aplikace
Rozměrová přesnost je kritickým požadavkem při řezání pletiva z nerezové oceli pro průmyslové použití. Aplikace, jako jsou filtrační systémy, ochranná síta a kryty strojů, vyžadují přesné rozměry, aby bylo zajištěno správné usazení a výkon. I malé odchylky v délce nebo šířce mohou mít za následek potíže při instalaci, netěsnosti nebo sníženou strukturální integritu.
Tkaná síť představuje jedinečné výzvy, protože proříznutí vazby může způsobit drobné posuny ve vyrovnání drátu. Bez řádné kontroly se může síť podél řezné hrany roztřepit nebo ztratit jednotnost. Svařovaná síť, i když je pevnější, vyžaduje přesné měření, aby bylo zajištěno, že řezané panely jsou správně zarovnány s rámy nebo montážními body. Přesné řezné nástroje, kalibrované měřicí systémy a konzistentní postupy nastavení jsou nezbytné pro udržení přísných tolerancí.
Ve výrobním prostředí ovlivňuje přesnost rozměrů také opakovatelnost. Výroba konzistentních síťových panelů snižuje odpad, zlepšuje efektivitu montáže a zajišťuje shodu se specifikacemi zákazníka. Přesné řezání není jen o estetice,-přímo ovlivňuje funkční spolehlivost síťových součástí z nerezové oceli v náročných aplikacích.
Řízení deformace sítě během řezání
Síť z nerezové oceli se může během řezání deformovat, pokud se použije nesprávná technika nebo nástroje. Tkaná síťovina je zvláště náchylná k deformaci, protože jednotlivé dráty jsou spíše propleteny než pevně fixovány. Nadměrná síla, nesprávné upnutí nebo nerovnoměrný řezný tlak mohou natáhnout nebo stlačit síťovinu a změnit velikost a tvar otvoru.
Aby se minimalizovala deformace, měla by být síť během řezání bezpečně upnuta nebo podepřena. Ploché opěrné plochy zabraňují prohýbání a udržují konzistentní napětí napříč panelem. U tkaného pletiva pomáhá stříhání podél přímého vedení nebo použití přesných nůžek zachovat vyrovnání drátu. V automatizovaných řezných systémech snižují řízené rychlosti posuvu a optimalizované řezné dráhy namáhání sítě.
Kontrola po{0}}řezu je nezbytná k identifikaci jakékoli deformace, která by mohla ovlivnit výkon. Menší deformace mohou být opraveny zploštěním nebo napnutím, ale silné deformace často vyžadují re-ořezání. Řízení deformace zajišťuje, že síť z nerezové oceli si zachová svou navrženou přesnost filtrace, pevnost a vzhled.
Požadavky na tolerance pro rámové a svařované sestavy
Když se síť z nerezové oceli používá v rámových nebo svařovaných sestavách, stávají se tolerance řezání ještě kritičtější. Síťové panely musí přesně zapadnout do rámů, aby umožnily bezpečné svařování, šroubování nebo krimpování. Nekonzistentní rozměry mohou vést k nerovným svarům, slabým spojům nebo viditelným mezerám, které ohrožují strukturální integritu.
U rámů se svařovanou sítí je třeba počítat s tepelnou roztažností při svařování. Může být nutné řezat panely mírně poddimenzované, aby se zabránilo deformaci nebo vybočení. V sestavách tkaných sítí zajišťuje zachování čtvercových okrajů rovnoměrné rozložení napětí, když je síť natažena nebo zajištěna.
Jasné specifikace tolerance by měly být definovány ve fázi návrhu. Komunikace těchto požadavků s výrobními týmy pomáhá zajistit konzistentní výsledky. Přesné řezání přizpůsobené požadavkům montáže snižuje přepracování, zlepšuje pevnost spoje a zvyšuje celkovou kvalitu síťovin z nerezové oceli.
Kontrola kvality a kontrola po řezání
Jakmile je proces řezání dokončen, kontrola kvality nekončí. Kontrola řezaných nerezových síťových panelů zajišťuje, že rozměrová přesnost, kvalita hran a celková integrita splňují požadavky projektu. Vizuální kontrola identifikuje otřepy, poškození drátu nebo nesprávně zarovnané otvory, zatímco rozměrové kontroly ověřují shodu se stanovenými tolerancemi.
V kritických aplikacích může být vyžadováno další testování. U filtračního síta lze pro potvrzení výkonu změřit konzistenci otvoru a otevřenou plochu. U konstrukčních aplikací lze hodnotit rovinnost a tuhost, aby byla zajištěna nosnost-. Dokumentace výsledků kontroly podporuje sledovatelnost a zajištění kvality.
Implementace standardizovaných kontrolních postupů snižuje riziko, že se vadné pletivo dostane na místa instalace. Kontrola kvality posiluje hodnotu přesného řezání a zajišťuje, že síť z nerezové oceli spolehlivě funguje po celou dobu své životnosti.
Závěr
Řezání svařovaných a tkaných sítí z nerezové oceli je technicky náročný proces, který přímo ovlivňuje výkon, bezpečnost a životnost produktu. Pochopení rozdílů mezi typy sítí, průměry drátů a třídami materiálů umožňuje výrobcům vybrat vhodné řezné nástroje a metody. Ruční řezání nabízí flexibilitu pro malé-úlohy, zatímco mechanické a pokročilé technologie řezání poskytují přesnost a efektivitu pro průmyslovou výrobu.
Neméně důležité jsou bezpečnostní postupy, techniky stabilizace hran a kontrola kvality po-řezu. Kombinací správného plánování, správného výběru nástrojů a disciplinovaného provádění mohou inženýři a výrobci dosáhnout čistých řezů, zachovat integritu sítě a snížit množství odpadu. Zvládnutí těchto řezných postupů zajišťuje, že síť z nerezové oceli spolehlivě funguje ve filtraci, konstrukci, odvodnění a průmyslových aplikacích-poskytuje dlouhodobou-hodnotu a konzistentní výkon.